 Ir para o conteúdo


Serviços / Fornos de pelotização
Engenharia de fornos de pelotização: escoamento, temperatura, erosão e emissões
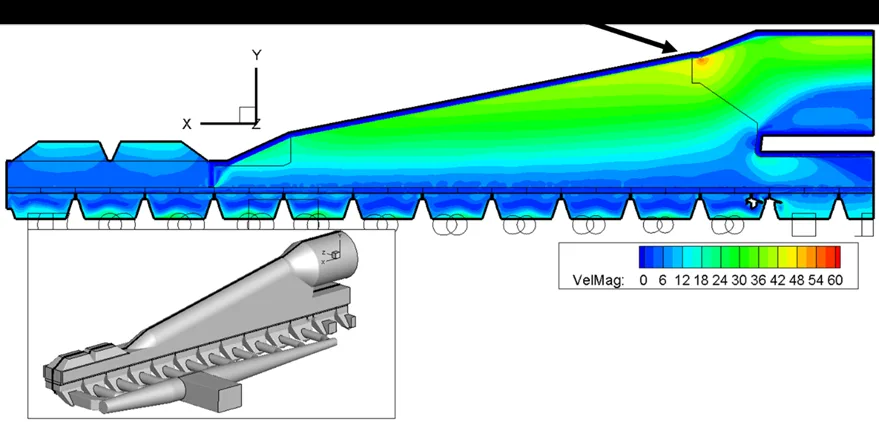
Câmaras de combustão, queimadores, zona de resfriamento, manifolds e juntas de expansão de fornos de pelotização, estudados em 3D com CFD++ e conferidos com dados da planta. Trabalho de longo prazo com a Samarco nos fornos 1 a 4.
Trabalho de longo prazo para a Samarco: fornos 1, 2, 3 e o mais novo, o 4. Câmara de combustão, zona de resfriamento, manifold de ar dos ventiladores, deflexão de chama, temperaturas do refratário, erosão e deposição de partículas.
Experiência em pelotização
- Samarco, fornos 1 a 4Trabalho de longo prazo para entender os processos físicos dos seus fornos de pelotização.
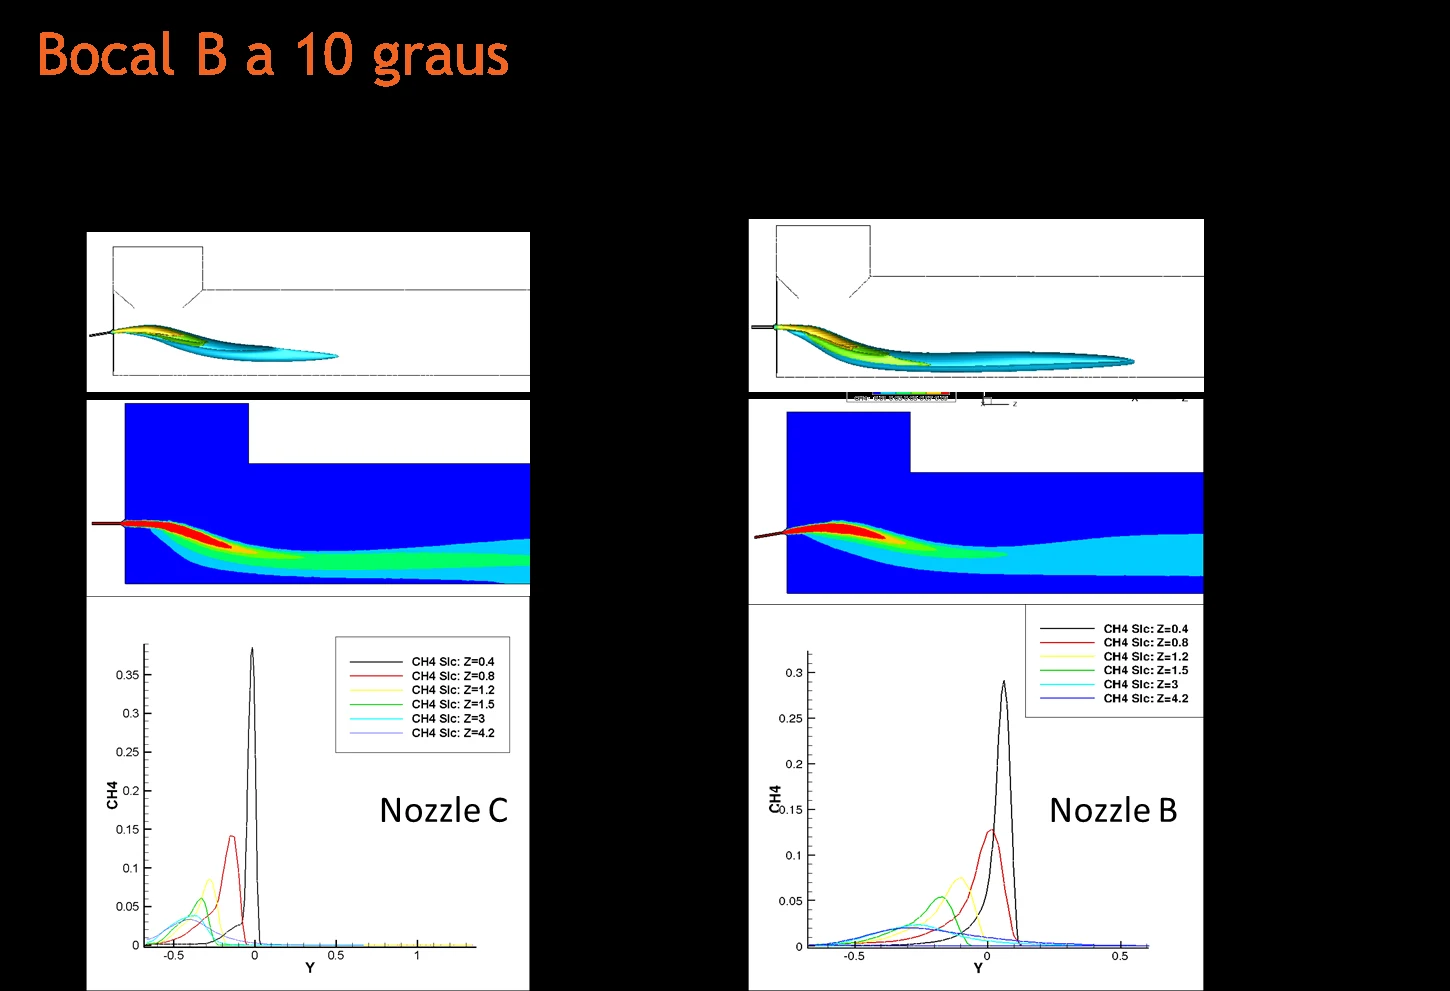
- Solução patenteada pelo clienteDeflexão de chama na câmara de combustão: seis configurações simuladas, menor custo de manutenção, resultado validado pelo cliente.
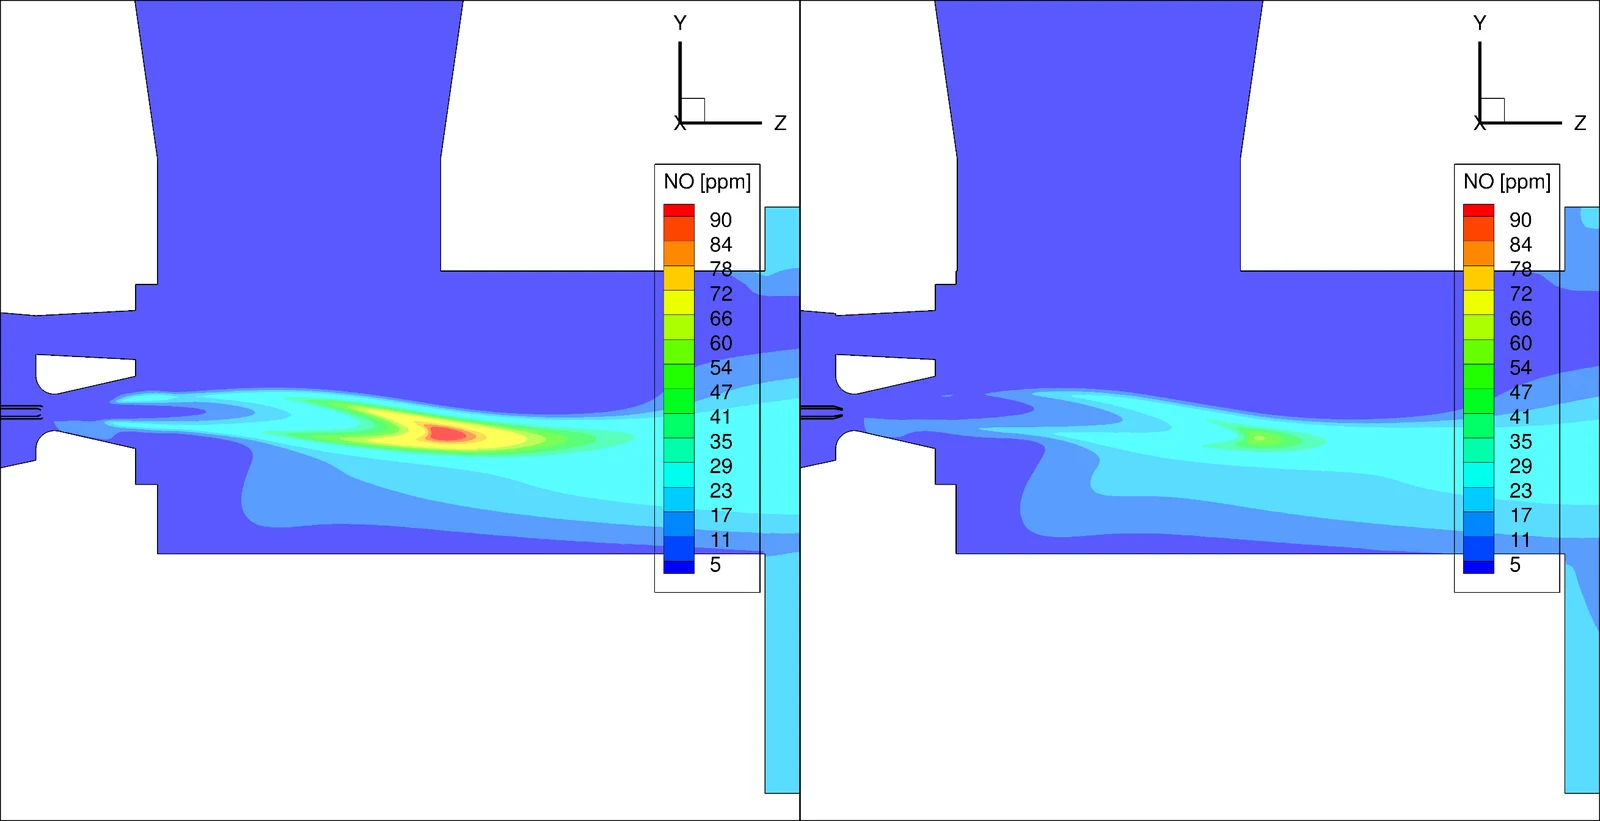
- Queimador Low NOxMais de quinze configurações estudadas antes de um único protótipo, em um trabalho de P&D de três anos.
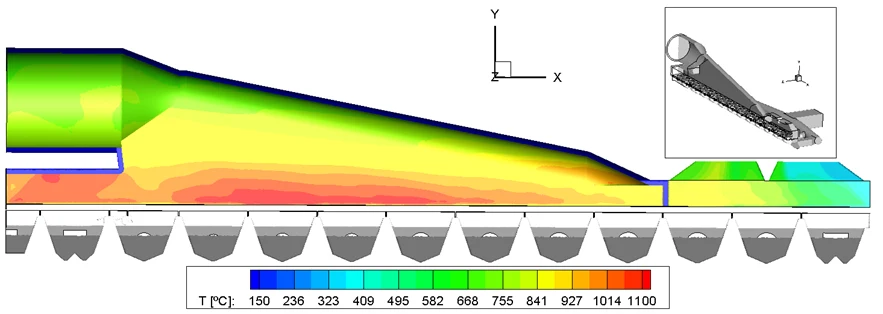
- Refratário protegidoTemperaturas de parede comparadas com os limites dos tijolos e tijolos redistribuídos ao longo do forno.
- Juntas de expansãoDefletores que reduziram o acúmulo de particulados e novo projeto de junta aprovado com CFD.
Soluções completas, do diagnóstico à validação na planta
Preferimos projetos inteiros a simulações isoladas: a ATS responsável pela análise, pelo projeto da solução, pela especificação do ensaio e pelo relatório.
O forno como um todo
Queimadores, câmara de combustão, zona de resfriamento, manifolds de ar e juntas estudados em conjunto, porque a qualidade da pelota depende da temperatura e do tempo em cada região.
Uma equipe em vários fornos
Os mesmos engenheiros acompanharam os fornos 1, 2, 3 e 4, e o aprendizado de um forno vai para o seguinte.
Protótipo e ensaio em campo
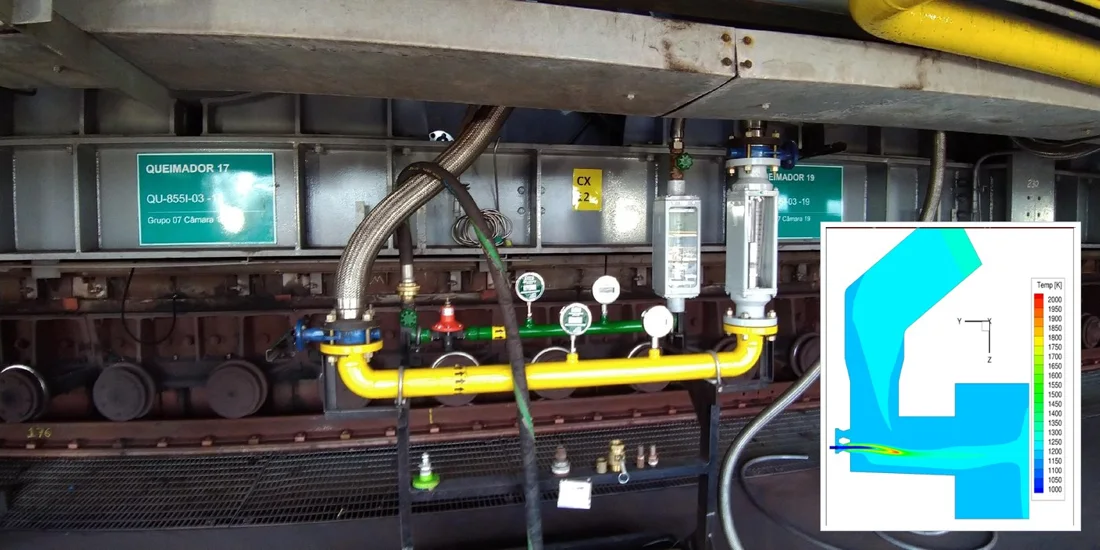
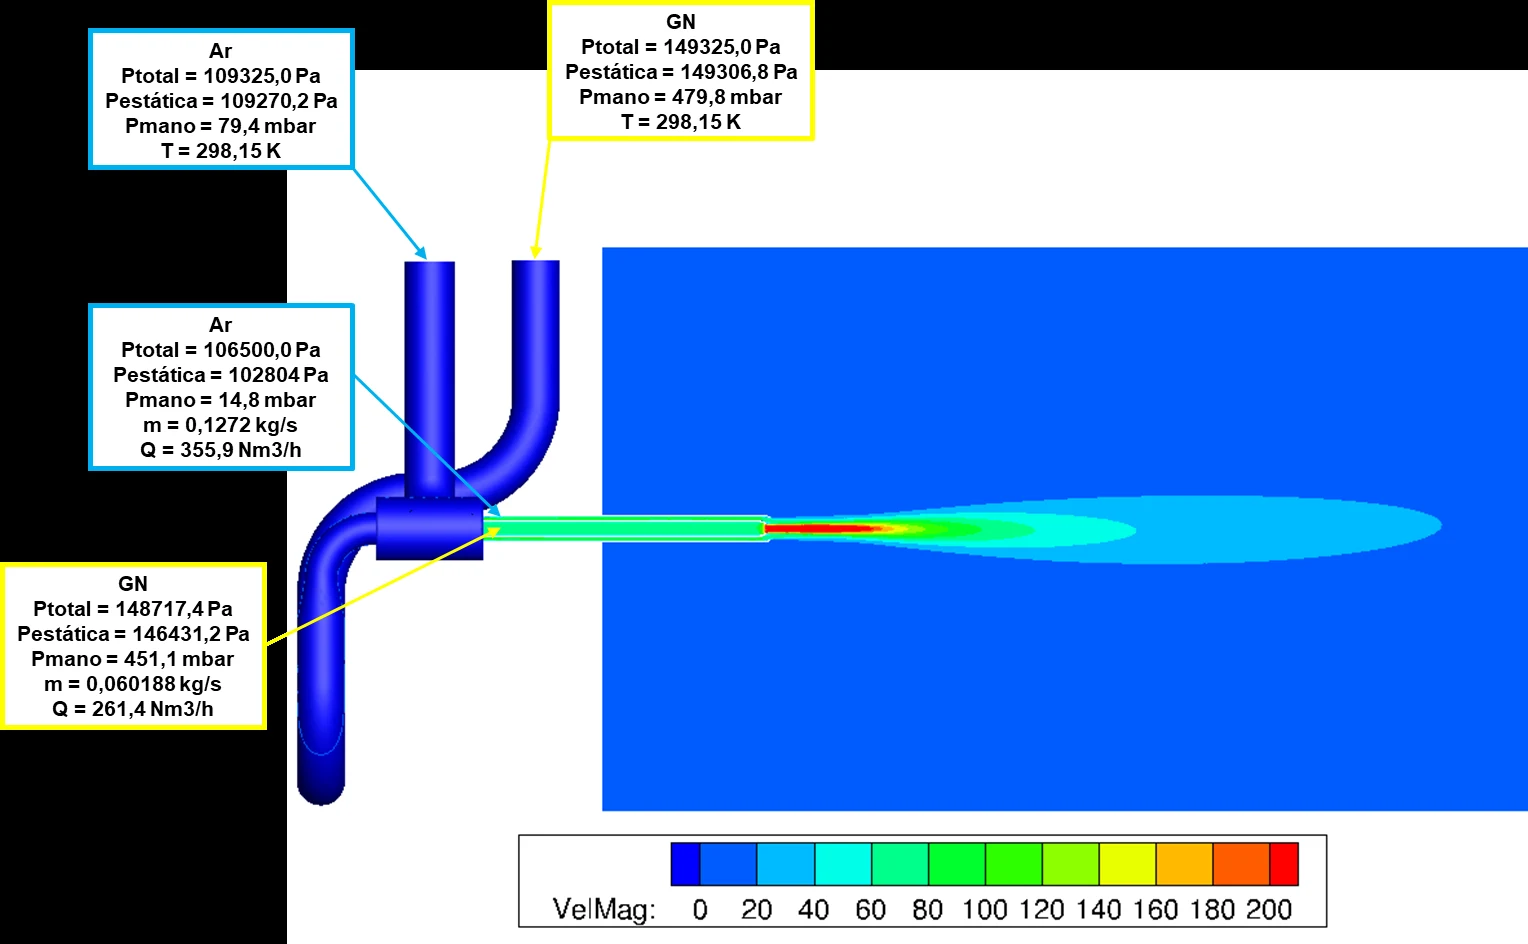
Para queimadores, a ATS especifica o protótipo e o cavalete de pressão, temperatura e vazão, e o resultado é conferido no seu forno.
Precisa só de uma parte? Definimos o escopo com você.
O que você recebe
Câmara de combustão e queimadores
Posição e deflexão da chama e parâmetros de operação para manter a chama longe das paredes.
Temperatura de paredes e refratário
Temperatura de parede contra o limite de cada tijolo e onde posicionar cada tipo.
Zona de resfriamento e manifold de ar
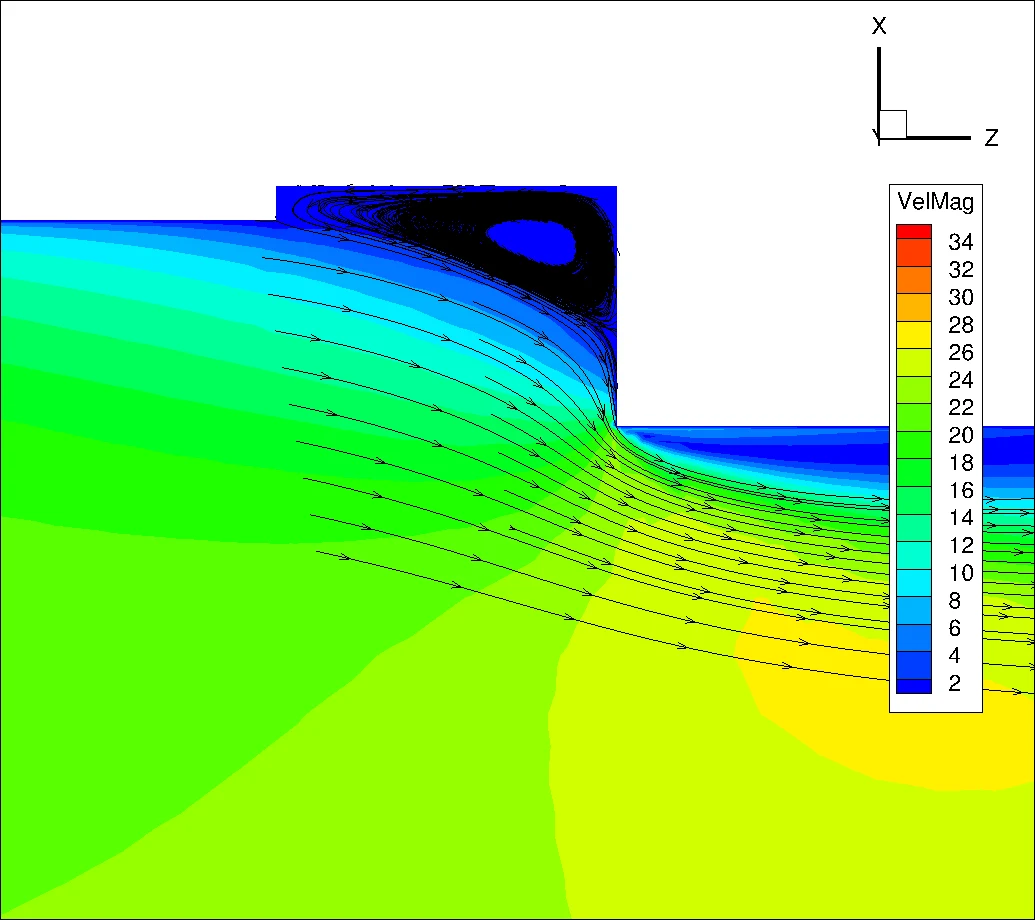
Vazão e velocidade em cada carro, homogeneidade do leito de pelotas e distribuição de vazão do manifold de ar.
Erosão e deposição de partículas
Locais mais expostos à erosão do ar com partículas de óxido de ferro e deposição em juntas de expansão e curvas.
Cinzas no carro de grelha
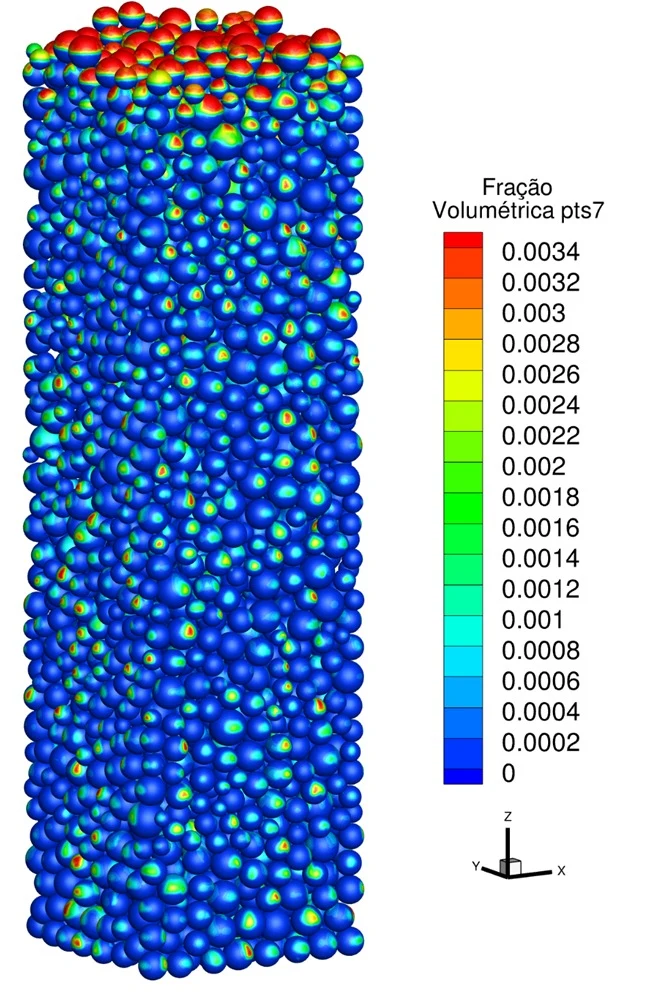
Leito de pelotas empilhado por DEM (LIGGGHTS) e CFD do ar e das cinzas de carvão vegetal pelos interstícios, com troca de calor com as pelotas, para achar onde as cinzas se acumulam.
Emissões
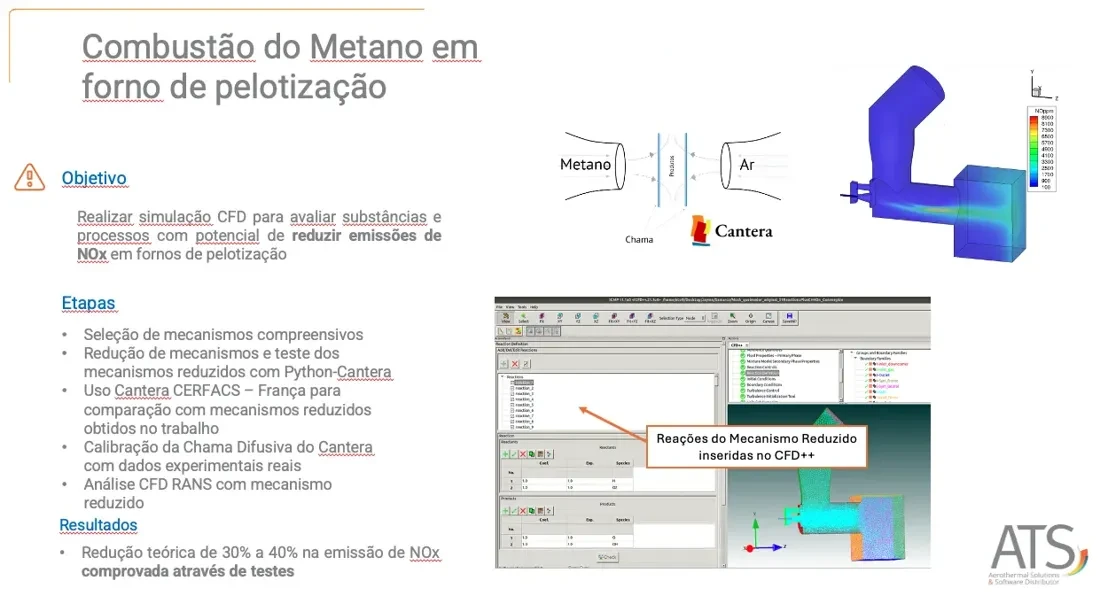
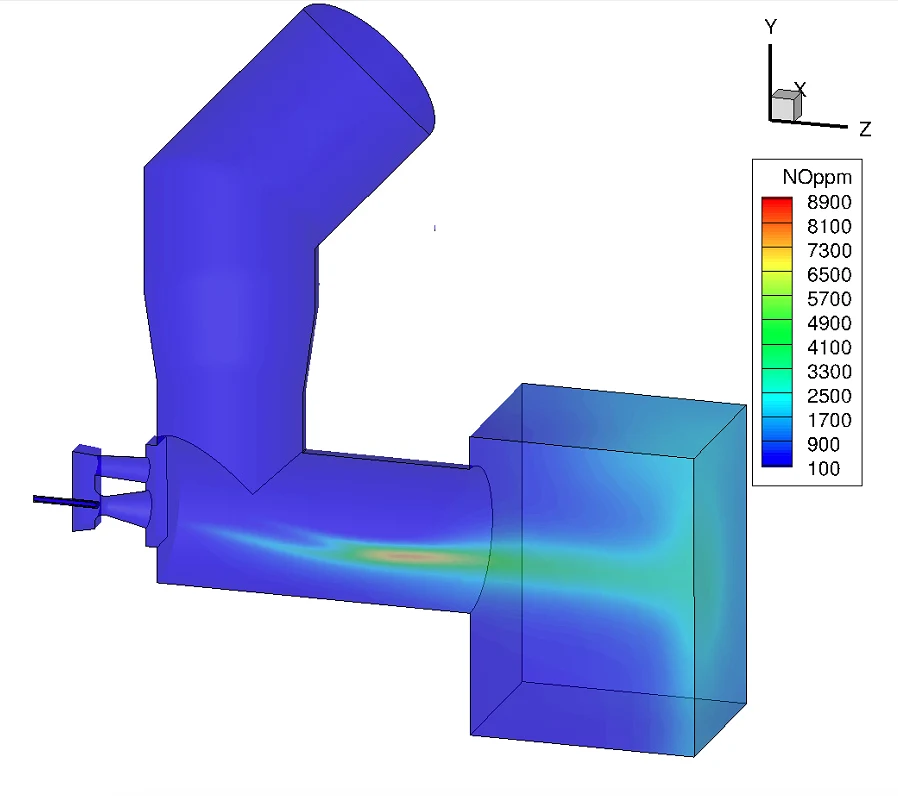
NOx, CO, CO2 e SOx dos queimadores e das pelotas, com cinética química (Cantera) reduzida para CFD. Detalhes na página de queimadores.
Como funciona um forno de pelotização
O processo
A pelotização transforma finos de minério de ferro em pelotas esféricas. Elas são formadas por aglomeração e ganham resistência mecânica após a queima e a sinterização em fornos de alta temperatura.
Esses fornos lineares são muito longos e têm mais de 40 queimadores a gás natural ou combustível líquido. As pelotas alimentam altos-fornos para o aço ou sistemas de redução direta para o ferro. No alto-forno, a pilha de pelotas deve permitir a circulação do ar e suportar o peso das camadas superiores.
Regiões e qualidade
O forno tem regiões de secagem, pré-queima, queima, pós-queima e resfriamento. A duração de cada etapa, dada pela velocidade dos carros de grelha, e a temperatura a que as pelotas são submetidas influenciam muito a qualidade da pelota.
Por isso vale estudar o processo de combustão e as temperaturas ao longo do forno, e a sua distribuição dentro de cada carro.
Emissões e eficiência
As emissões de CO, CO2, NOx e SOx da queima de combustíveis e pelotas também importam. As empresas querem reduzir sua pegada ambiental e operar dentro dos limites da legislação, e por isso estudam combustíveis e queimadores diferentes.
Em geral, a melhora nas emissões vem com mais eficiência em partes do processo. É uma oportunidade de repensar o equipamento e o projeto do queimador.
Um modelo digital da planta
A ATS usa o CFD++ para reduzir o custo de ensaios e da fabricação de protótipos, porque consegue construir um modelo digital preciso do processo de combustão da planta.
Ferramentas, e onde cada uma entra
As ferramentas servem ao trabalho de engenharia. Dizemos o que cada uma faz no projeto.
| Ferramenta | Papel no projeto | Situação |
|---|---|---|
| CFD++ | Escoamento, transferência de calor, combustão e partículas em 3D. A ATS é a representante exclusiva do CFD++ no Brasil. | Licenciada |
| Tecplot 360 EX | Pós-processamento e macros de automação, inclusive o cálculo da taxa de erosão. | Licenciada |
| Cantera | Cinética química, com mecanismos reduzidos para CFD. | Em uso |
| LIGGGHTS | Método de elementos discretos (DEM) para empilhar leitos de partículas, como o leito de pelotas no carro de grelha, usado depois no CFD. Há a versão aberta LIGGGHTS-PUBLIC (GPL, baseada no LAMMPS). | Por projeto |
| Femap, NX Nastran, Adina | Análise de tensões, contato, materiais hiperelásticos e não lineares, térmica e acoplamento fluido-estrutura. | Licenciada |
| iChrome Nexus | Otimizador e gerenciador de fluxos complexos entre CAD, CFD e FEA. | Licenciada |
Evidências que você pode conferir
Trabalhos para mineradoras no Brasil.
Trabalhos de projeto
| Projeto | O que fizemos | Ferramentas e ensaios | Resultado ou local |
|---|---|---|---|
| Samarco: deflexão de chamaProjeto | Deflexão do jato de gás natural na câmara de combustão, que depositava material fundido e aumentava a manutenção. | CFD++ 3D. Seis configurações simuladas. | Maior fluxo de quantidade de movimento e novo ângulo de inclinação. Menor custo de manutenção. Solução patenteada pelo cliente, que a implementou e validou os resultados. |
| Samarco: deflexão de chama, forno 4Projeto | Parâmetros do queimador ajustados para reposicionar a chama e evitar a erosão da parte inferior da câmara de combustão. Continuação do trabalho do forno 3. | CFD++ 3D, todas as configurações de vazão de gases do queimador. | Novas inclinações e nova posição do queimador reduziram o CH4 junto à parede inferior e a deflexão da chama. |
| Samarco: temperaturas do refratárioProjeto | Tijolos refratários erodindo e quebrando por causa da temperatura, e leito de pelotas com má distribuição do ar de resfriamento. | CFD++ 3D da zona de resfriamento, do manifold e dos carros. | Temperatura de parede comparada com os limites dos tijolos. Tijolos redistribuídos ao longo do forno. Locais mais expostos à erosão por partículas de FeO localizados. |
| Samarco: juntas de expansãoProjeto | Deposição de partículas em juntas de expansão de dutos de ar quente com partículas de óxido de ferro, e novo projeto de junta de uma empresa de engenharia parceira. | CFD++ 3D com partículas. | Dispositivos defletores que reduziram o acúmulo de particulados. Eficiência de cada solução quantificada. Novo projeto de junta aprovado. |
| Vale: cinzas no carro de grelhaProjeto | Dano estrutural em partes do forno por cinzas de carvão vegetal liberadas no processo de pelotização. | Leito de pelotas gerado por DEM (LIGGGHTS), malha no Ennova e no MIME, e CFD do ar e das cinzas pelos interstícios do leito, com troca de calor com as pelotas. | Região de acúmulo de cinzas dentro do forno identificada e confirmada. |
| Samarco: queimador Low NOxProjeto | Novo queimador para os queimadores a gás do forno de pelotização. Mais de quinze configurações estudadas antes do protótipo. | CFD++ com cinética química e NOx térmico. Cavalete de pressão, temperatura e vazão especificado pela ATS. P&D de três anos. | Meta de redução de NOx atingida com a mesma cadência de produção. Um protótipo. Veja a página de queimadores. |
Exemplos
Selecione uma imagem para ver cada exemplo.
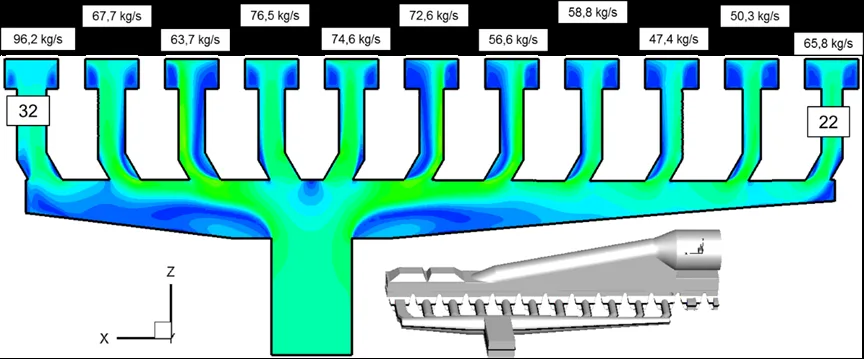
Manifold de resfriamento
Distribuição de vazão nos ramais da zona de resfriamento.
Solicitar proposta técnicaComo um trabalho acontece
Diagnóstico e meta
Definimos com a sua equipe o problema, as condições de operação e a meta.
Modelo
A geometria do equipamento é preparada e escolhemos a física aplicável.
Análise
Cálculo numérico baseado nos princípios físicos aplicáveis.
Verificação e validação
Os resultados são verificados quanto à consistência e comparados com ensaios, dados da planta ou literatura.
Solução e relatório
Projeto da solução, especificação do ensaio quando necessário e o relatório.
Acompanhamento
Apoio ao ensaio em campo ou à operação, e revisões.
Serviços relacionados
Perguntas que engenheiros fazem antes de nos contratar
Quais partes do forno vocês estudam?
Câmara de combustão, queimadores, zona de resfriamento, manifold de ar dos ventiladores, carros de grelha, juntas de expansão e dutos de ar. Podemos assumir o forno inteiro ou um problema só.
Os resultados são conferidos na planta?
Sim. O trabalho de queimadores inclui a especificação de um protótipo e de um cavalete de medição, ensaiados no forno do cliente.
Podem ajudar com problemas de manutenção?
Sim. Na deflexão de chama, a nova configuração diminuiu o custo de manutenção, e o cliente patenteou a solução.
Os nossos dados ficam confidenciais?
Sim. Trabalhamos sob NDA, e os seus dados de projeto e relatórios ficam com você.
Conte-nos sobre o forno e o problema
Envie o forno, as condições de operação e a pergunta que precisa ser respondida.
sales@aerothermalsolutions.co+55 11 3854-4224Um engenheiro da ATS responde. Trabalhamos sob NDA.